

Виробничі потужності Viknar’off: Європейські стандарти в Україні
Виробничі потужності Viknar’off: Європейські стандарти в Україні
Компанія Viknar’off володіє одним із найбільших виробничих комплексів у Східній Європі площею понад 50 000 м². Наша база — це 10 спеціалізованих цехів, де завдяки повній автоматизації ми виготовляємо до 100 000 світлопрозорих конструкцій щомісяця.
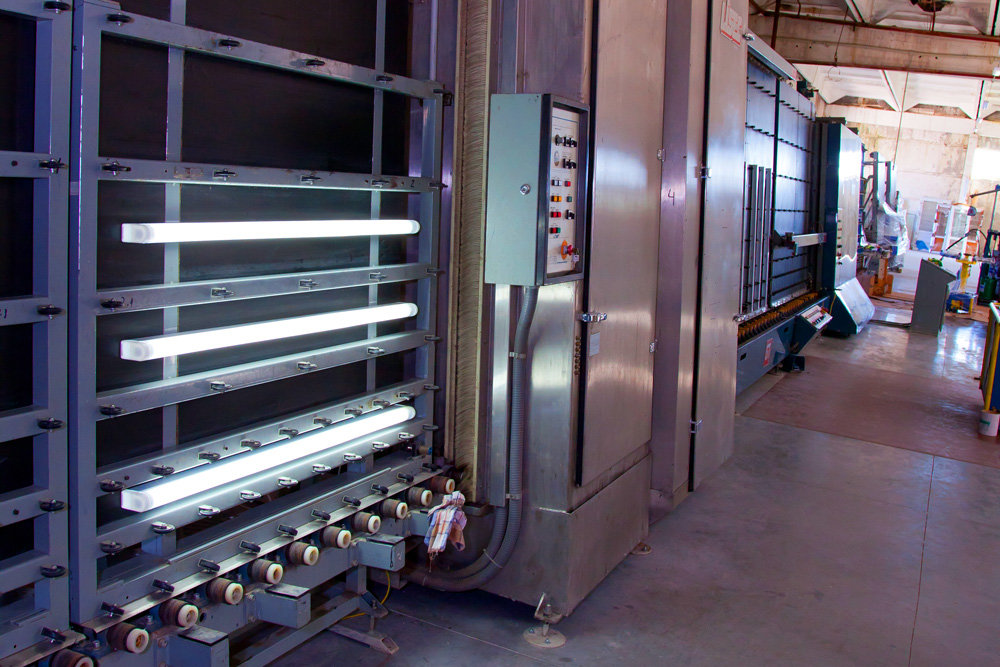
Технологічна перевага: Ми впровадили повний цикл виробництва, що дозволяє контролювати кожен етап: від збірки склопакетів до створення нестандартних архітектурних рішень. Це забезпечує мінімальні терміни виконання замовлень без компромісів у якості.
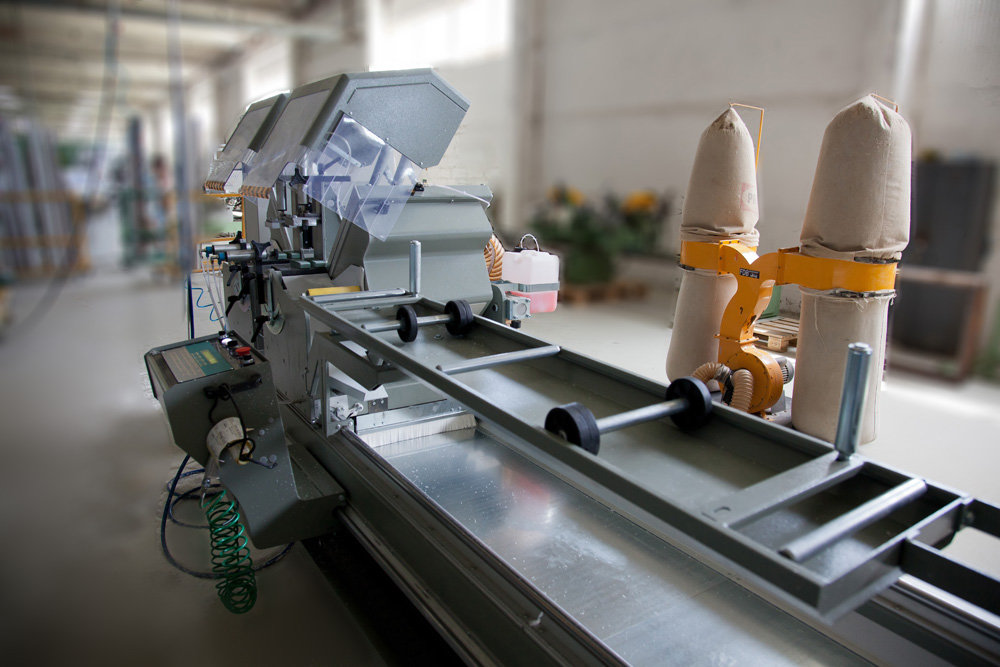
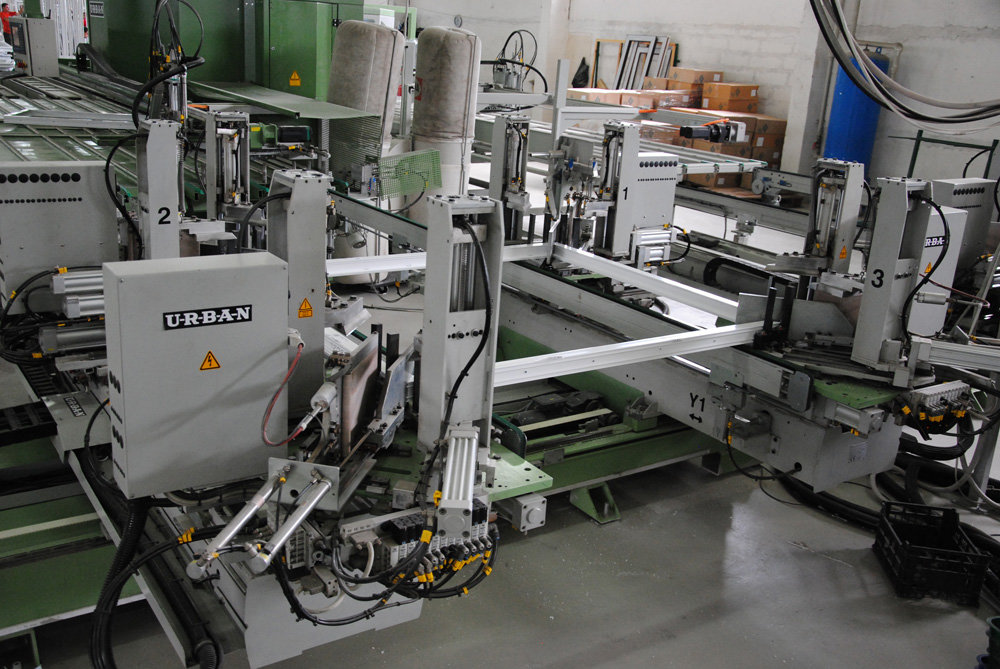
Наше обладнання — лідери галузі: Цехи оснащені високоточними лініями від провідних європейських брендів: Schirmer, Urban, Rotox (Німеччина), Bystronic (Швейцарія) та Lisec (Австрія).
Лабораторний контроль: На базі заводу діє власний випробувальний стенд. Ми тестуємо конструкції на герметичність, опір вітровим навантаженням та водопроникність.
Світове визнання: Уже понад 10 років ми експортуємо продукцію у 12 країн світу, включаючи Німеччину, Францію, Іспанію та Норвегію.
Стандарти та екологічність: Виробництво сертифіковане за ISO 9001:2009, а у 2015 році ми стали одними з перших в Україні, хто підтвердив якість продукції сертифікатом СЕ згідно з європейськими нормами EN.
VIKNAR‘OFF – Європейські стандарти в Україні
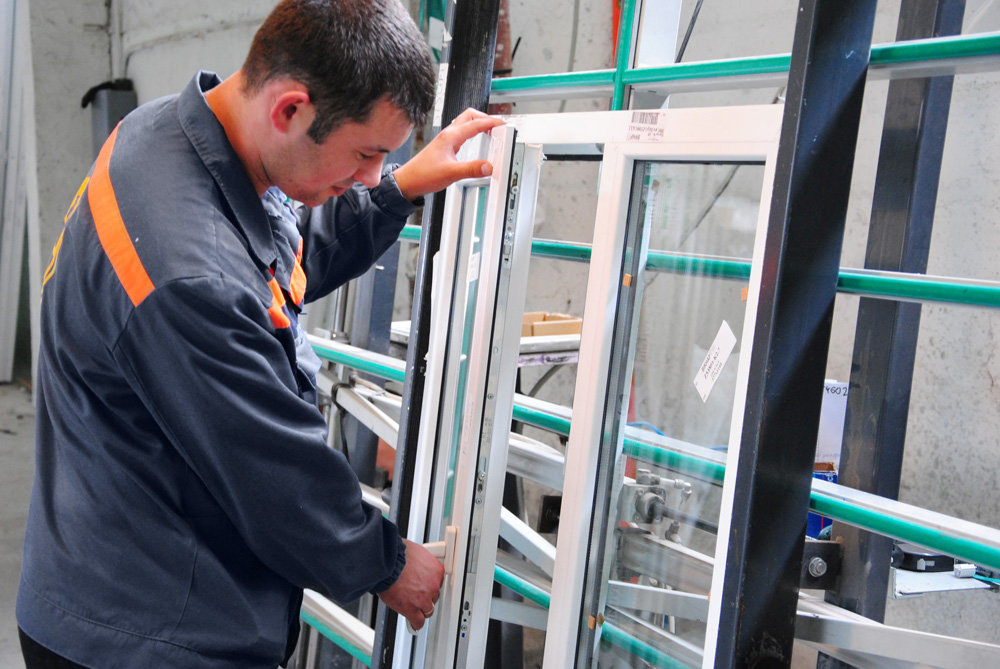
Виробничий комплекс Viknar’off, площею понад 50 тис. м², налічує 10 цехів із виготовлення світло-прозорих конструкцій будь-якого типу та оснащений лише найсучаснішим автоматизованим обладнанням відомих європейських марок
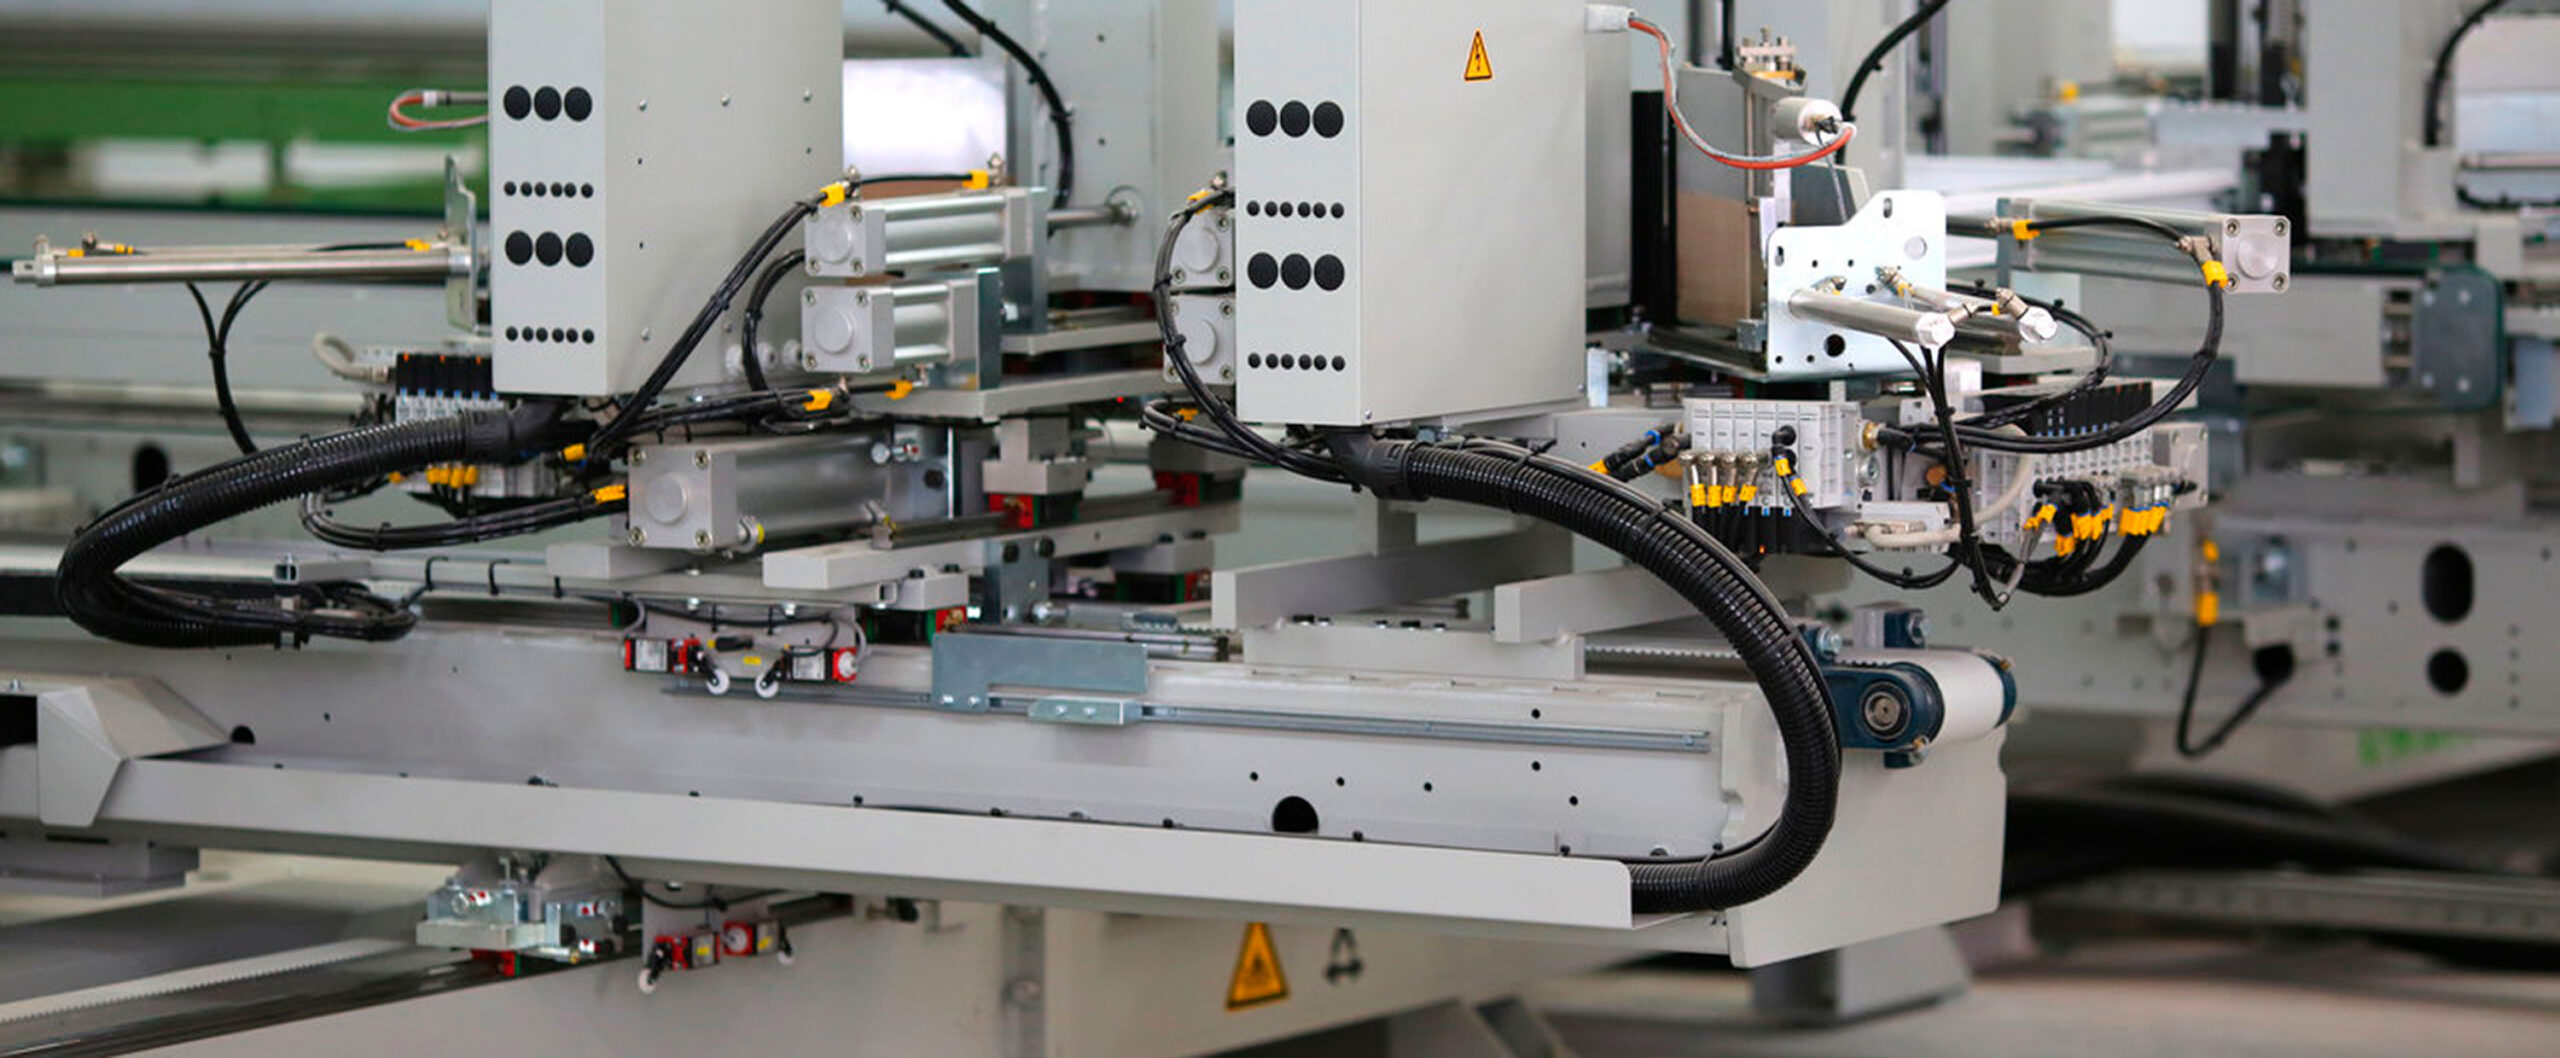
Автоматизовані лінії дозволяють досягнути потужностей до 100 тисяч конструкцій в місяць
Автоматизовані лінії дозволяють досягнути потужностей до 100 тисяч конструкцій в місяць
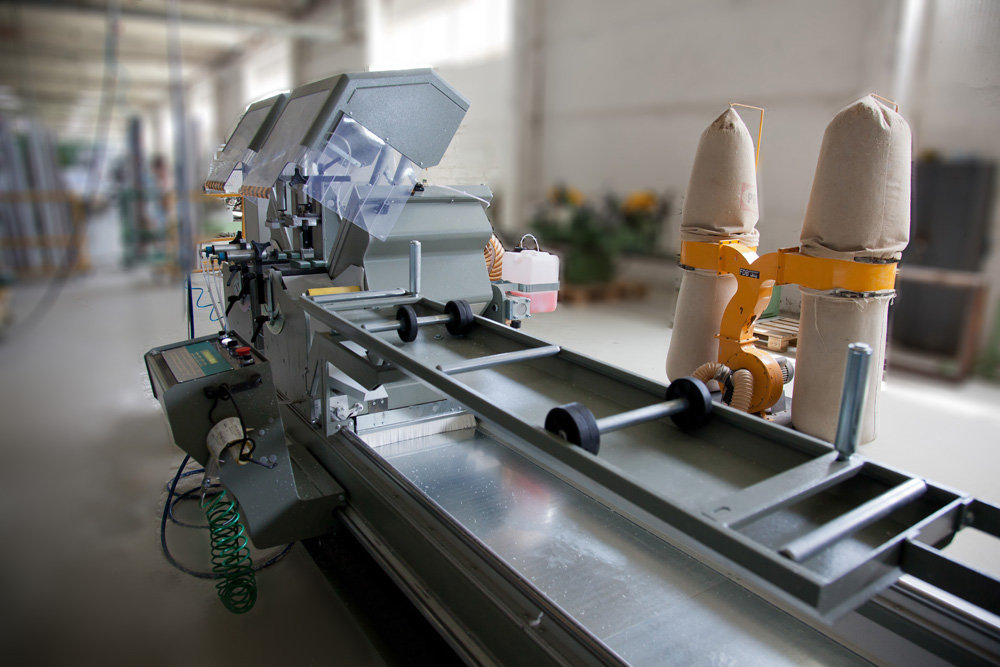
100тис конструкцій на місяць
Viknar’off включає в себе повний цикл виробництва від склопакетів до складних конструкцій.
Максимально автоматизовані цехи забезпечують виготовлення конструкцій різної складності у найшвидші терміни із дотриманням найвищих показників якості
Максимально автоматизовані цехи забезпечують виготовлення конструкцій різної складності у найшвидші терміни із дотриманням найвищих показників якості
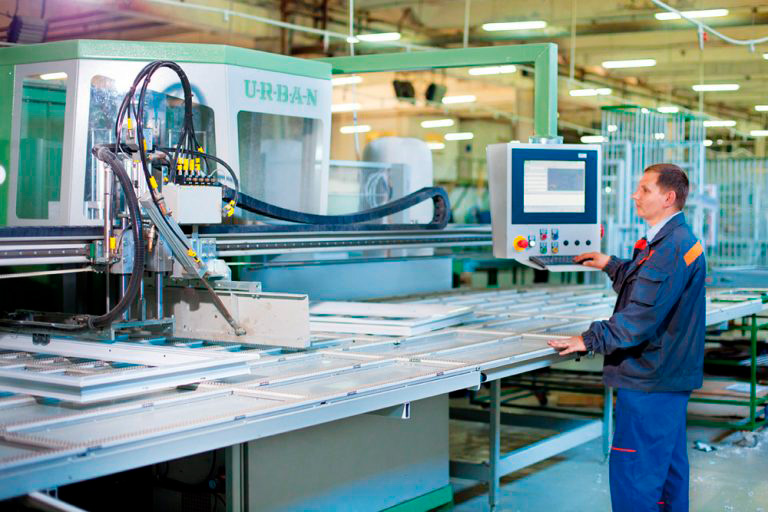
Повний цикл виробництва
Виробництво Viknar’off оснащене лише найсучаснішим автоматизованим обладнанням відомих європейських марок Schirmer (Німеччина), Urban (Німеччина), Rotox (Німеччина), Bystronic (Швейцарія), Lisec (Австрія) та ін.
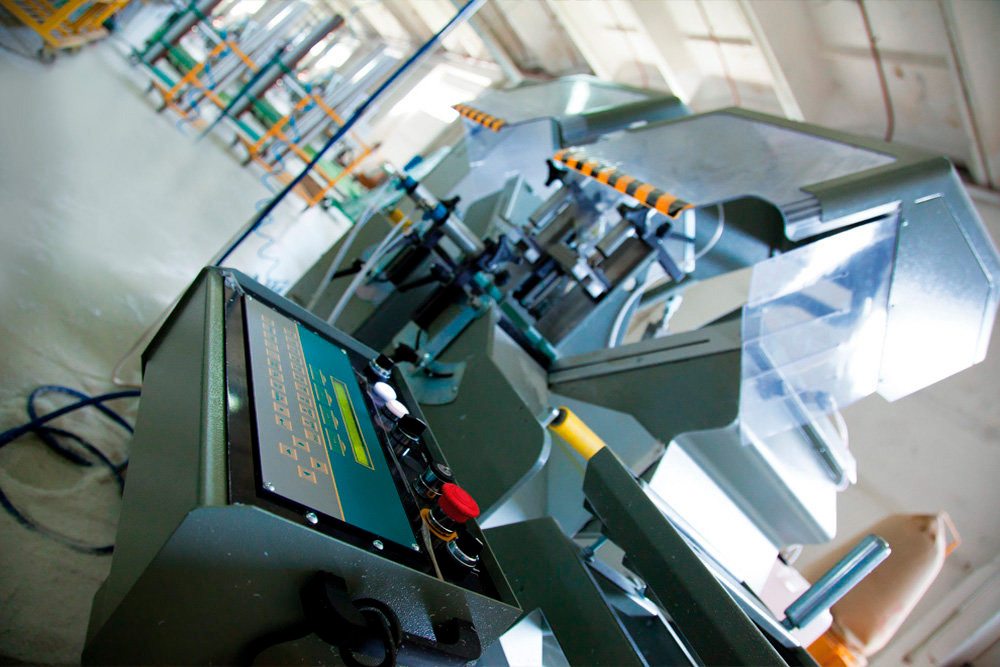
Європейське обладнання
У виготовленні конструкцій, Viknar’off використовує комплектуючі з Європи, більшість з яких компанія імпортує власноруч.
Тим самим ми гарантуємо достовірність походження матеріалів, якість та швидкість виготовлення конструкцій
Тим самим ми гарантуємо достовірність походження матеріалів, якість та швидкість виготовлення конструкцій
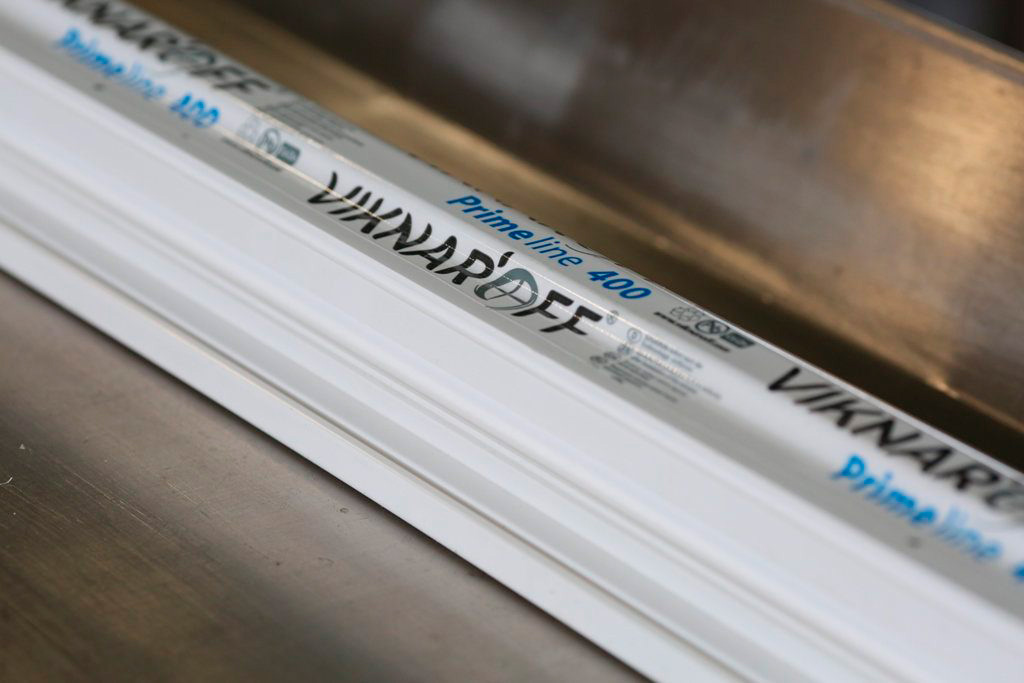
Власний імпорт матеріалів з ЄС
Якість вікон Viknar’off визнана в Європі вже понад 10 років. Щодня прямують поставки вікон в Німеччину, Францію, Норвегію, Іспанію та інші країни.
Експорт у 12 країн світу
Виробництво сертифіковане за стандартом ISO 9001:2009 «Системи управління якістю», а продукція виготовляється відповідно до вимог ДСТУ та європейських стандартів EN.
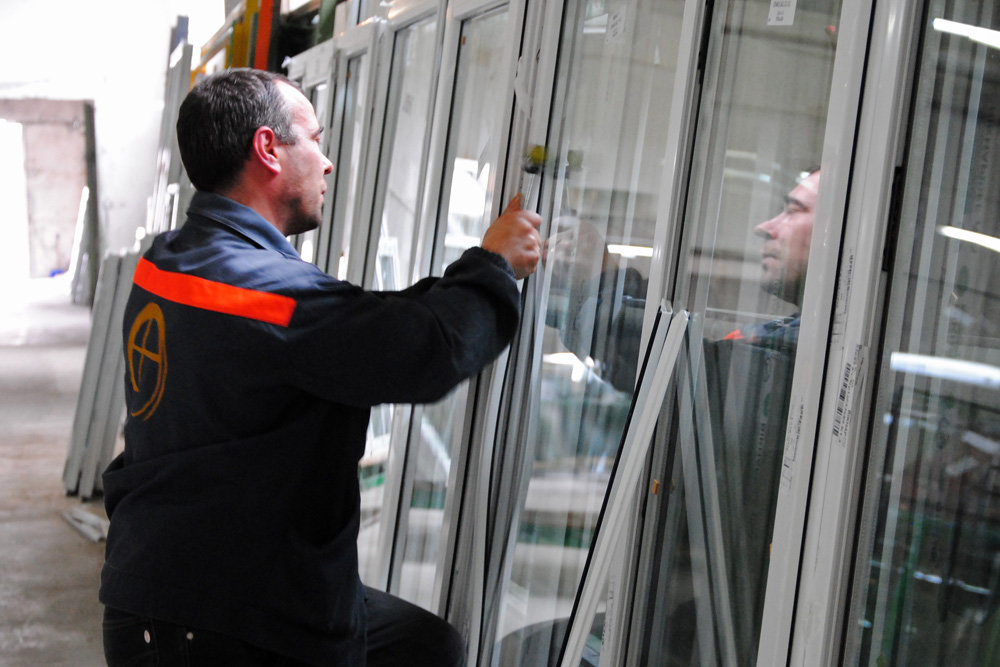
В арсеналі обладнання діє лабораторний стенд для здійснення власних випробувань конструкцій на водо-, повітропроникність та вітрові навантаження.
Viknar’off один із перших українських виробників вікон, який пройшов сертифікацію якості СЕ згідно стандарту EN у 2015 році
В арсеналі обладнання діє лабораторний стенд для здійснення власних випробувань конструкцій на водо-, повітропроникність та вітрові навантаження.
Viknar’off один із перших українських виробників вікон, який пройшов сертифікацію якості СЕ згідно стандарту EN у 2015 році
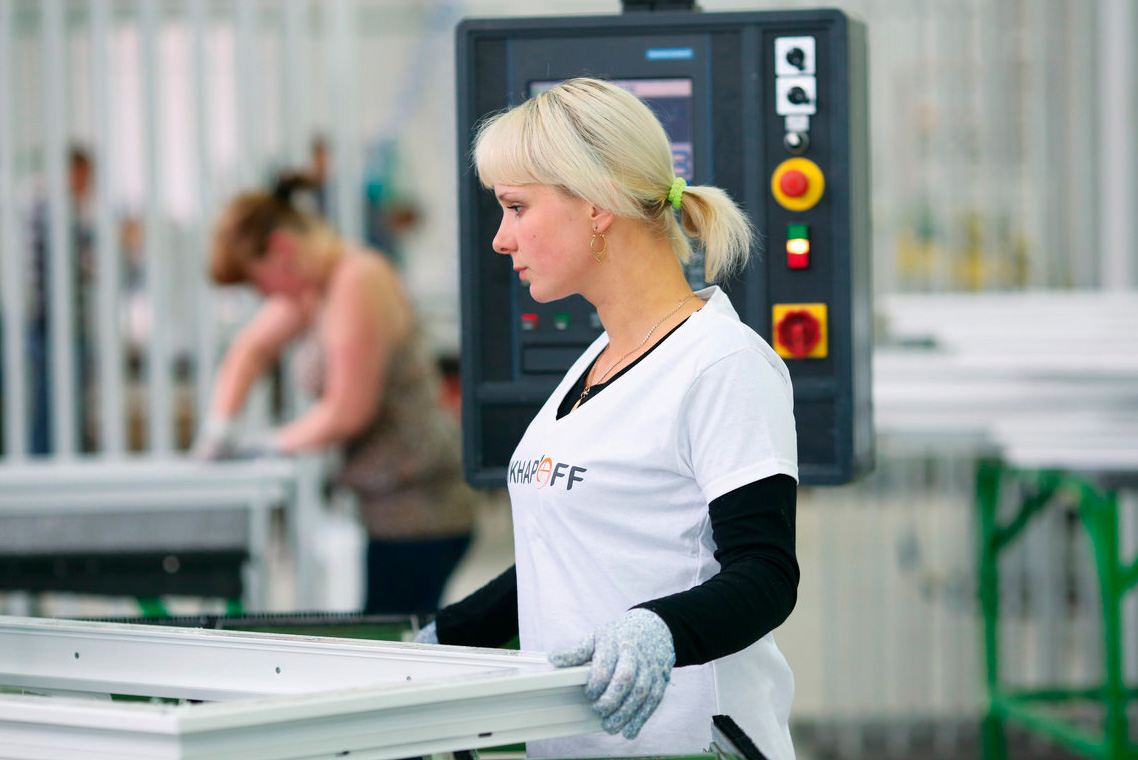
Контроль якості продукції
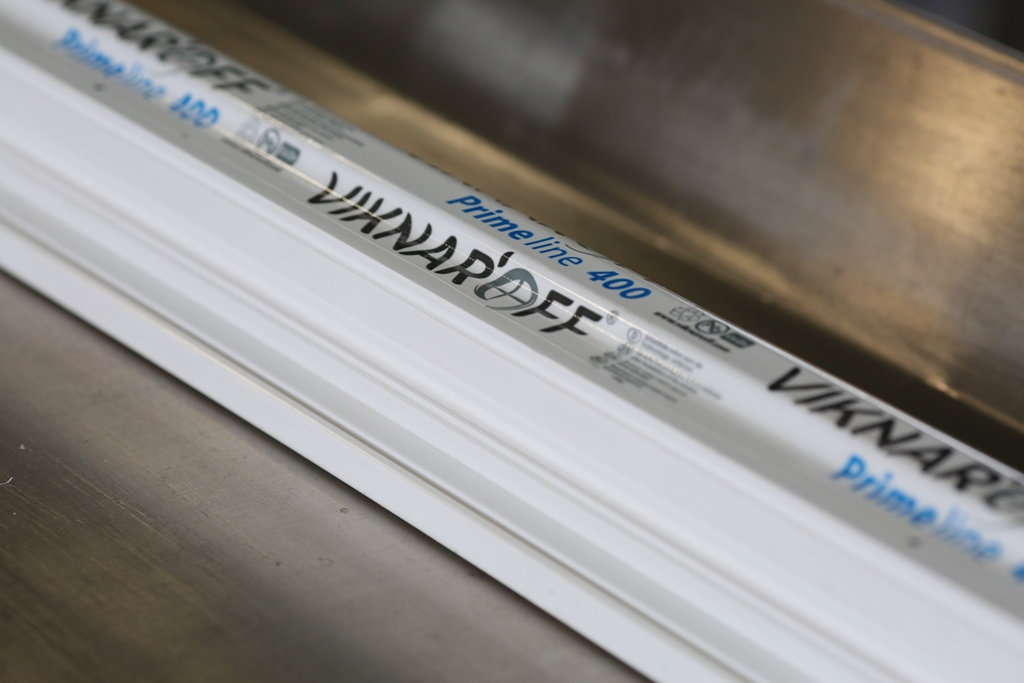
ПВХ профіль вироблений за системою, які ми використовуємо, розроблені інженерами австрійської компанії GRUBER. Профіль відповідає високим стандартам енергозбереження та шумоізоляції, міцності і дизайну. Наші профільні системи спроектовані з урахуванням сучасних технологій і останніх тенденцій віконного ринку
Процес виготовлення профілю такий:
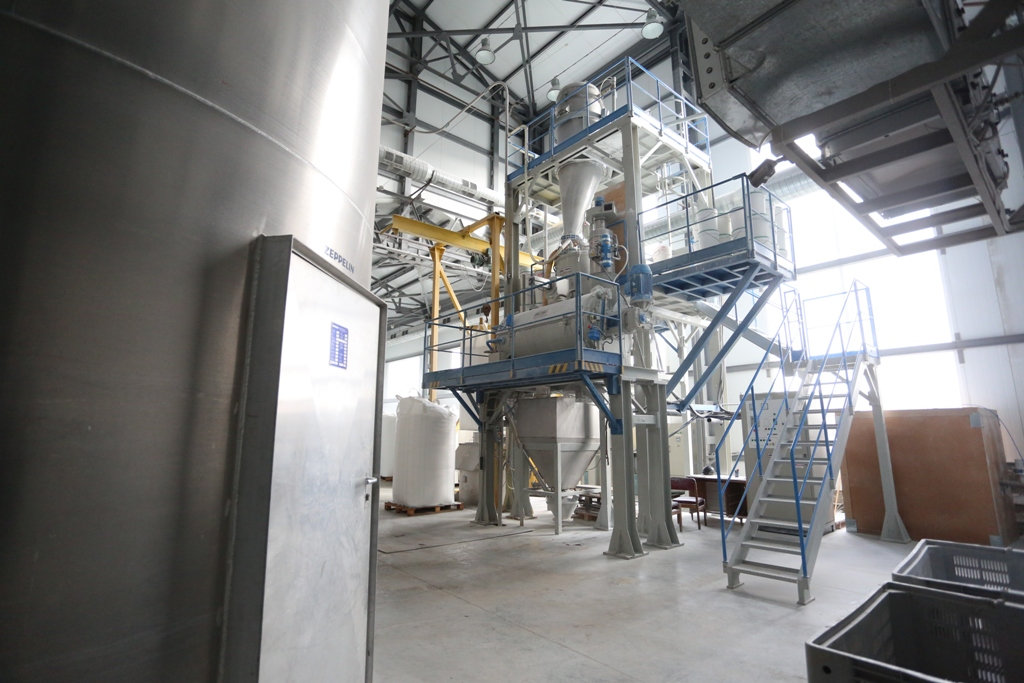
Потім підготовлений компаунд подається на екструзійну лінію, переробляється під впливом високих температур і тиску всередині екструдера. Лінія по виготовленню ПВХ-профілів складається з екструдера, який видавлює сировину в фільєру, інструмента калібрації профілю, траку, який тягне профіль, маркуючого обладнання, пилки для різання, механізму для упаковки. Завдання екструдера полягає в розплавлюванні порошкової ПВХ-суміші, що надходить до нього і видавлювання розплавленого полімеру під великим тиском в фільєру. Фільєра і калібратори – це високоточний інструмент, який є основою екструзійної лінії. Наші фільєри виготовлені світовим лідером у даній сфері – австрійської компанією GRUBER. Якість продукту залежить від стану фільєр і калібраторів. Тому у нашому штаті є майстри, які обслуговують і «доглядають» за фільєрами. Режим температур фільєри впливає на якість профілю (поверхня, геометрія). При виході з фільєри, нагрітий і вже сформований виріб повинен зберігати свої геометричні параметри і охолоджуватися з певною швидкістю. Після фільєри вже сформована маса попадає у калібратор. У сухому калібраторі нагріта маса формується у виріб і надалі піддається охолодженню. Формування маси відбувається за рахунок маленького вакууму в щілинах фільєри, розплавлена ПВХ-маса притягується до стінок фільєри. Цей механізм формування профілю називається вакуумним.
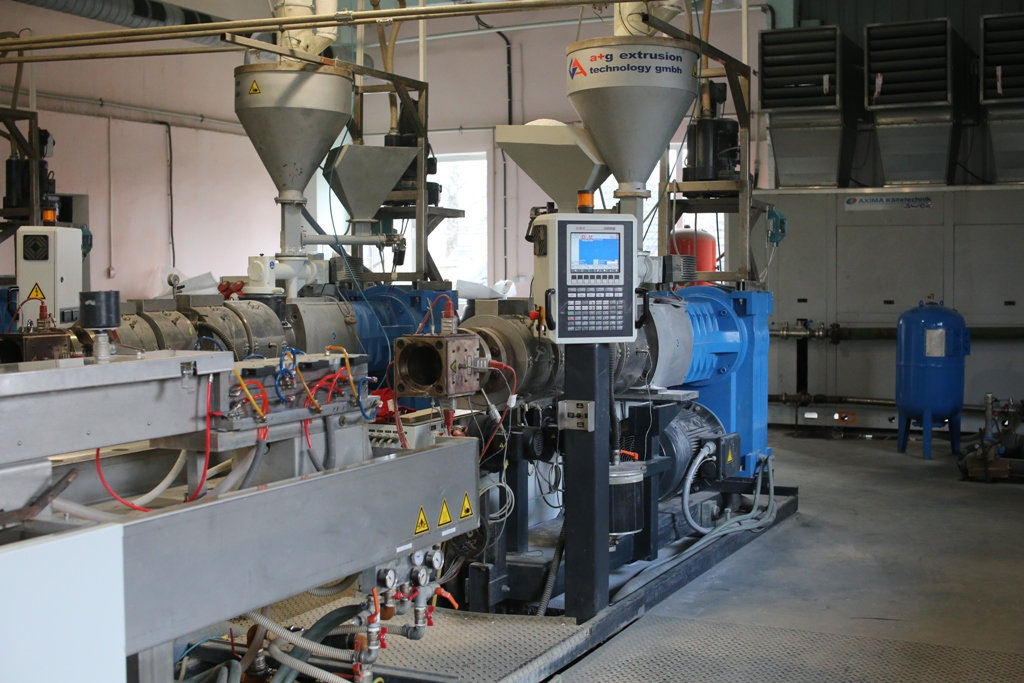
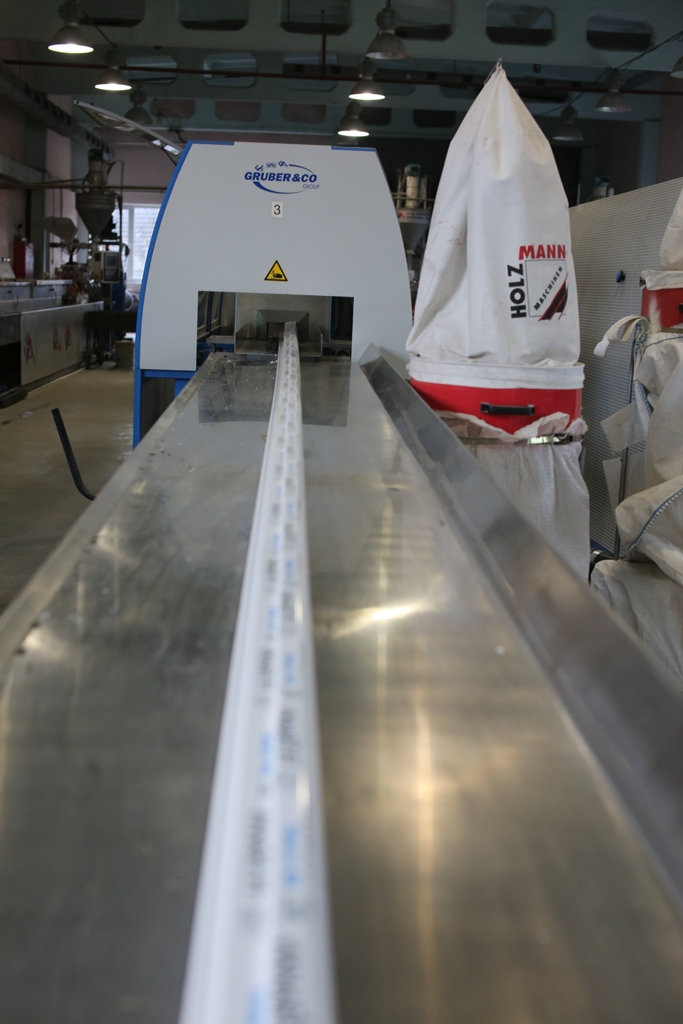
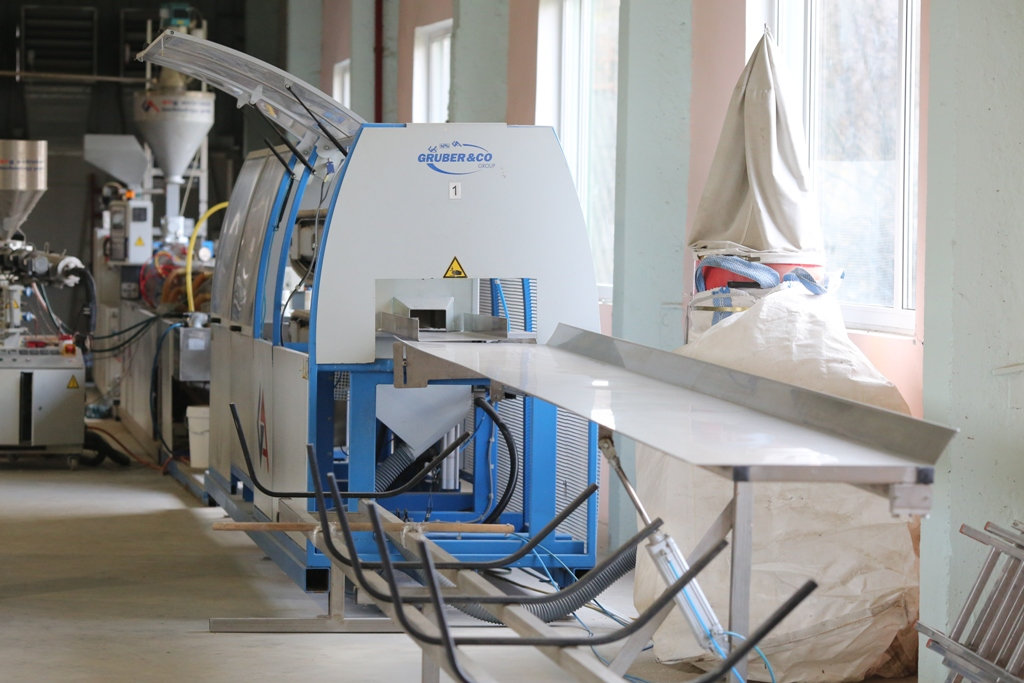
Всі процеси екструзії повинні бути точно скоординовані для забезпечення отримання стабільної якості ПВХ-профілю. Ми строго контролюємо всі стадії виробництва. Контроль якості продукту відбувається у випробувальній лабораторії, де можна перевірити профіль на ударну в’язкість по шарпі, ударну міцність на холоді, надійність кутового з’єднання, зміну лінійних розмірів після теплового впливу.